- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dây chuyền ép đùn tấm PS: Các vấn đề sản xuất thường gặp và giải pháp thiết thực để đảm bảo chất lượng tấm ổn định
Dây chuyền ép đùn tấm Polystyrene (PS)được sử dụng rộng rãi trong ngành chế biến nhựa, nhưng trong thực tế sản xuất, mọi giai đoạn—từ chuẩn bị nguyên liệu thô đến đánh ống—có thể gây ra các vấn đề ảnh hưởng đến chất lượng và hiệu quả. Bài viết này xem xét các lỗi thường gặp, nguyên nhân cốt lõi của chúng và các biện pháp đối phó thực tế dựa trên kinh nghiệm vận hành tuyến đầu, giúp đội ngũ sản xuất chẩn đoán sự cố nhanh chóng và tối ưu hóa quy trình một cách hiệu quả.
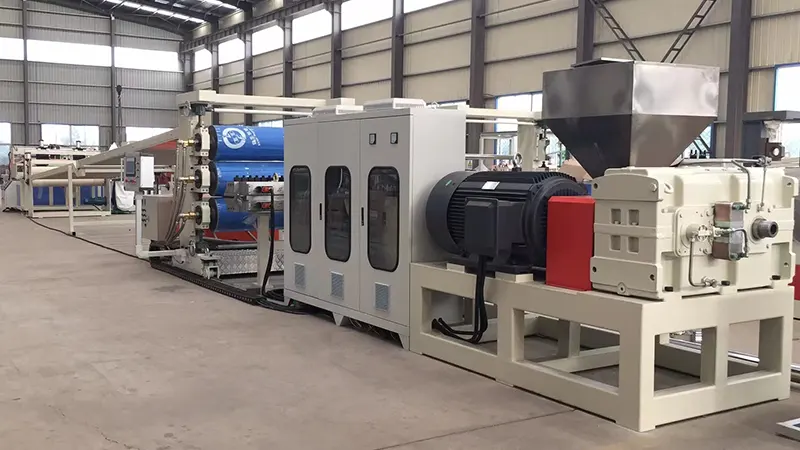
1. Chuẩn bị nguyên liệu thô: Những cân nhắc thực tế
Vấn đề 1: Có vệt bạc hoặc bong bóng trên bề mặt tấm
Đây là một dấu hiệu cổ điển của độ ẩm quá mức. PS hút ẩm nhẹ; ngay cả một lượng nhỏ hơi ẩm cũng sẽ bốc hơi ở nhiệt độ nóng chảy, gây ra các vết bạc trên bề mặt hoặc bong bóng bên trong tấm thành phẩm.
Giải pháp:
-
Đảm bảo hệ thống sấy hoạt động tốt. Điều kiện sấy khuyến nghị: 75–80°C trong 2–3 giờ.
-
Khi khởi động lại sau khi tắt máy, hãy làm sạch phần nóng chảy đầu tiên để ngăn vật liệu bị nhiễm ẩm xâm nhập vào khuôn.
-
Vào mùa ẩm, kéo dài thời gian phơi khô và theo dõi độ ẩm thường xuyên. Độ ẩm mục tiêu phải dưới 0,05%.
Vấn đề 2: Tính chất cơ học bị suy giảm do sử dụng quá nhiều hạt mài lại
Sử dụng mảnh vụn và mảnh vụn là một biện pháp tiết kiệm chi phí hiệu quả, nhưng mài lại sẽ bị suy giảm nhiệt sau mỗi chu kỳ xử lý, dẫn đến hiện tượng phân mảnh dây chuyền. Điều này dẫn đến các tấm giòn có độ bền va đập giảm.
Giải pháp:
-
Giữ hàm lượng xay lại từ 15% đến 25%, điều chỉnh dựa trên yêu cầu của sản phẩm. Đối với các tờ giấy trong suốt có độ rõ nét cao, hãy giảm tỷ lệ hơn nữa hoặc tránh nghiền lại hoàn toàn.
-
Lau khô và loại bỏ bụi kỹ trước khi sử dụng để tránh nhiễm bẩn.
-
Hãy cân nhắc việc bổ sung các chất điều chỉnh tác động để bù đắp cho sự mất đi độ dẻo dai do nghiền lại.
2. Phần đùn: Các vấn đề thường gặp và điều chỉnh
Vấn đề 3: Biến động đầu ra dẫn đến độ dày tấm không đồng đều
Đây là vấn đề thường gặp trong hệ thống ép đùn, thường liên quan đến tốc độ trục vít không ổn định, cấp liệu không ổn định hoặc nhiệt độ thùng dao động.
Các bước khắc phục sự cố:
-
Kiểm tra "cầu nối" trong phễu cấp liệu (vật liệu treo lên và không chảy xuống). Lắp đặt cầu dao hoặc chuyển sang chế độ cho ăn cưỡng bức nếu cần thiết.
-
Xác minh cài đặt nhiệt độ dọc theo thùng máy đùn. Quá nóng trong vùng cấp liệu có thể gây ra hiện tượng tan chảy sớm và cấp liệu thất thường.
-
Lắp đặt một máy bơm nóng chảy giữa máy đùn và khuôn. Nó cách ly một cách hiệu quả các dao động áp suất xung trục vít, đảm bảo áp suất đầu vào khuôn không đổi—đây là một trong những khoản đầu tư hiệu quả nhất cho độ chính xác về độ dày.
Vấn đề 4: Tan chảy và ố vàng do nhiệt độ quá cao
PS có cửa sổ xử lý tương đối hẹp. Trên 240°C, sự phân hủy nhiệt trở nên đáng kể, biểu hiện là tan chảy màu vàng và giảm độ trong suốt.
Giải pháp:
-
Đặt nhiệt độ thùng theo độ dốc dần dần từ vùng cấp liệu đến vùng đo sáng, với nhiệt độ tối đa được giữ ở 220–230°C.
-
Kiểm tra tốc độ trục vít—độ cắt quá mức từ vòng tua máy cao sẽ tạo ra nhiệt ma sát không mong muốn.
-
Đối với trường hợp dừng quá 15 phút, hãy giảm nhiệt độ thùng hoặc làm sạch chất tan chảy để ngăn vật liệu đọng lại và phân hủy.
3. Kiểm soát khuôn và lịch: Những điểm chính
Bài toán 5: Độ dày ngang thay đổi đáng kể
Điều này thường là kết quả của việc điều chỉnh khe hở môi khuôn không đúng hoặc phân bố nhiệt độ nóng chảy không đồng đều trên chiều rộng khuôn.
Giải pháp:
-
Điều chỉnh khe hở môi khuôn dựa trên độ dày mục tiêu. Nguyên tắc bù phổ biến là đặt tâm mỏng hơn một chút so với các cạnh để bù lại độ co của cạnh.
-
Xác minh tất cả các dải gia nhiệt khuôn đang hoạt động đồng đều. Nhiệt độ khuôn không đồng đều gây ra tốc độ dòng chảy không nhất quán.
-
Đối với các tấm rộng, lắp đặt một máy trộn tĩnh phía trước khuôn để cải thiện độ đồng đều nhiệt độ nóng chảy trên toàn chiều rộng.
Vấn đề 6: Vật liệu dính vào cuộn lịch hoặc vết cuộn trên tấm
Những khiếm khuyết này ảnh hưởng trực tiếp đến chất lượng bề mặt và không thể chấp nhận được đối với các ứng dụng tấm trong suốt.
Hướng khắc phục sự cố:
-
Kiểm tra bề mặt cuộn lịch xem có vết trầy xước, rỗ hoặc cặn không. Thực hiện đánh bóng và làm sạch định kỳ bằng chất tẩy rửa cuộn chuyên dụng.
-
Kiểm soát nhiệt độ ba cuộn một cách cẩn thận: thường cuộn trên sẽ nóng hơn một chút so với cuộn giữa, cuộn dưới sẽ nguội nhất. Cài đặt chính xác phụ thuộc vào độ dày tấm và tốc độ đường truyền.
-
Nếu sử dụng chất chống dính hoặc lớp phủ chống đóng khối, hãy đảm bảo thi công đồng đều. Việc sử dụng quá nhiều có thể gây ra sương mù hoặc giảm độ bóng bề mặt.
4. Tấm PS xốp: Những thách thức cụ thể
Vấn đề 7: Cấu trúc tế bào thô hoặc không đồng nhất
Đối với tấm PS xốp, độ mịn và tính đồng nhất của tế bào là các chỉ số hiệu suất quan trọng. Các tế bào thô hoặc không đồng đều làm giảm đáng kể độ bền cơ học và tính chất cách nhiệt.
Các điểm kiểm soát chính:
-
Sự phân tán chất tạo hạt nhân (Talc) là điều tối quan trọng. Sử dụng bột talc siêu mịn (cỡ hạt dưới 5μm) và đảm bảo trộn kỹ trong giai đoạn trộn.
-
Kiểm soát nhiệt độ trong máy đùn thứ cấp (giai đoạn làm mát) là yếu tố quan trọng nhất đối với chất lượng bọt. Biến động nhiệt độ phải được giữ trong phạm vi ± 1°C.
-
Kiểm tra độ ổn định của chất thổi; biến động áp suất trong hệ thống phun ảnh hưởng trực tiếp đến sự phân bố kích thước tế bào.
Vấn đề 8: Tấm xốp bị co ngót quá mức
Sự co ngót quá mức dẫn đến sự không phù hợp về kích thước, đặc biệt đáng chú ý trong các hoạt động tạo hình nhiệt sau này.
Giải pháp:
-
Điều chỉnh tốc độ kéo và tỷ lệ nổ tung (BUR). Tỷ lệ rút thích hợp sẽ thúc đẩy sự định hướng của tế bào, giúp giảm hiện tượng co rút sau.
-
Tăng liều lượng tác nhân tạo hạt một chút—cấu trúc tế bào mịn hơn góp phần ổn định kích thước tốt hơn.
-
Giữ độ căng cuộn dây ở mức vừa phải. Lực căng quá mức có thể gây ra hiện tượng co ngót khi tờ giấy chịu lực trên cuộn.
5. Bảo trì hàng ngày và tối ưu hóa sản xuất
Danh sách kiểm tra bảo trì định kỳ:
-
Thay thế các gói màn hình dựa trên mức tăng áp suất ngược, không chỉ khi áp suất trở nên cực kỳ cao. Thiết lập một lịch trình thay thế cố định để đảm bảo tính nhất quán.
-
Định kỳ kéo vít và kiểm tra thùng xem có bị mòn không. Vít bị mòn làm giảm đáng kể khả năng dẻo hóa và chất lượng đầu ra.
-
Vòng bi lăn và xích truyền động thường bị bỏ qua các điểm mòn. Bôi trơn thường xuyên và kiểm tra độ song song của cuộn.
Lời khuyên về hiệu quả năng lượng:
-
Điểm đặt nhiệt độ thùng thấp hơn ở bất cứ nơi nào chất lượng làm dẻo cho phép. Mỗi lần giảm 5°C có thể tiết kiệm khoảng 3–5% mức tiêu thụ năng lượng.
-
Cách nhiệt thùng máy đùn nhằm giảm thiểu thất thoát nhiệt ra môi trường.
-
Mài cạnh cắt trực tuyến bất cứ khi nào có thể để tránh làm nóng lại phế liệu đã nguội.
Hoạt động ổn định của mộtDây chuyền ép đùn tấm PSphụ thuộc vào việc giám sát tình trạng thiết bị chính xác và tối ưu hóa quy trình liên tục. Trong thực tế, hầu hết các vấn đề về chất lượng không bắt nguồn từ lỗi thiết bị mà từ các chi tiết vận hành và thay đổi môi trường. Nhóm sản xuất được khuyến khích duy trì nhật ký tham số quy trình chi tiết, đối chiếu từng điều chỉnh với chất lượng sản phẩm đạt được. Theo thời gian, cuốn sách này trở thành sách hướng dẫn tham khảo dành riêng cho nhà máy, có giá trị nhất—hữu ích hơn nhiều so với bất kỳ sách hướng dẫn vận hành chung nào.